| | | | | |
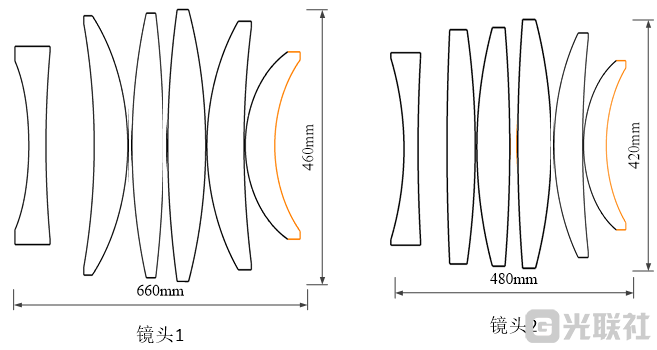
| | ≤Φ600mm×800mm(镜头1),≤Φ600mm×650mm(镜头2)
| 用卷尺测量
| | |
| | ≤180kg(镜头1),≤130kg(镜头2),重量为镜头支撑结构件总重量,包含镜框、镜筒和压圈,不含玻璃和装配用各类辅助工装
| 出厂检测
| | |
| | 采用殷钢或钛合金材料
| 出厂检测
| | |
| | 采用铝合金、塑料等,根据工装实际用途选用
| 出厂检测
| | |
| | 标准镜支撑结构热膨胀≤1.2ppm/℃,镜框和隔圈与融石英镜片热失配≤0.5ppm/℃
| 出厂检测
| | |
| | 根据甲方提供的光学设计完成镜框装夹设计,镜框需预留定心加工安装孔位和定心车削进刀空间
| 现场核验
| | |
| | 完成所有镜框定心加工辅助工装设计,实现镜框与定心加工设备牢固连接和保护
| 现场核验
| | |
| | 标准镜镜框支撑结构底面不能超出标准面曲面延长线,保证装框后加工不干涉
| 现场核验
| | |
| | 标准镜采用两种支撑结构设计,水平面支撑和垂直标准面切线方向支撑
| 现场核验
| | |
| | 压圈需根据镜片曲率设计斜面压圈
| 现场核验
| | |
| | 设计镜框装配辅助工装,包括入筒工装、定心装调辅助工装,镜片保护工装
| 现场核验
| | |
| | 根据甲方提供的镜片图纸,完成镜片支撑变形仿真分析,提供仿真变形分析结果
| 核验仿真分析报告
| | |
| | 根据仿真分析,完成标准镜柔性支撑镜框结构设计
| 现场核验
| | |
| | 采用三球定心结构,完成安装接口设计,实现镜头自定心
| 现场核验
| | |
| | 镜头腰部位置设计法兰,根据镜筒拆装运输实际,完成装卸法兰设计
| 现场核验
| | |
| | 提供完整的镜头结构设计模型和全套设计图纸
| 现场核验模型和图纸
| | |


 发表于
 发表于